植物提取物研发技术新进展:广东橘国生物工程有限公司的提取纯化工艺解析
植物提取物的活性成分保留率与杂质去除效率,直接决定下游健康食品的配方稳定性和生物利用度。广东橘国生物工程有限公司近期在低温连续逆流提取与膜分离耦合工艺上取得阶段性进展,为药食同源原料的规模化加工提供了新的技术路径。
提取环节:从间歇式到连续逆流的效率跃升
传统提取罐依赖单批次升温浸提,热敏性黄酮和多糖易降解。该公司技术团队将提取温度控制在45–55℃区间,采用连续逆流梯度萃取,使溶剂与物料保持最大浓度差。以枳椇子提取为例,总黄酮转移率较传统工艺提升约18%,单批提取时间缩短至原来的三分之一。
这套系统还兼容果蔬发酵制品的预处理需求,发酵液经固液分离后可直接进入提取工段,减少中间转运损耗。
纯化工艺:膜分离与大孔树脂的联用策略
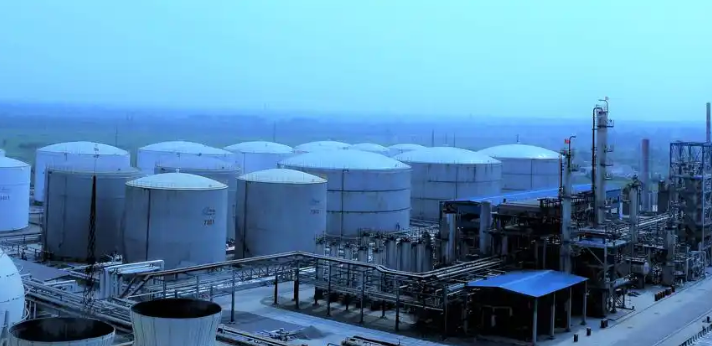
提取液中的色素、果胶和蛋白残留是纯化难点。广东橘国生物工程有限公司:植物提取物研发团队采用陶瓷膜微滤+超滤两级串联,先截留大分子胶体,再通过大孔树脂梯度洗脱定向富集目标单体。该组合对多糖类成分的回收率稳定在82%以上,同时将重金属残留控制在0.5ppm以下。
- 膜通量维持:每运行4小时进行反冲,通量衰减率低于12%
- 树脂再生:酸碱交替再生后吸附容量保持初始值的90%以上
- 在线监测:紫外检测器实时追踪洗脱峰,避免有效成分交叉损失
值得关注的是,该工艺在健康食品加工场景中展现出良好的适配性——纯化后的提取物无需额外脱色即可直接用于固体饮料或压片糖果配方。
从实验室到吨级产线:一个药食同源原料的落地案例
以茯苓提取物为例,客户要求β-葡聚糖含量≥40%且水溶性良好。技术团队先以纤维素酶辅助水提释放胞内多糖,再经醇沉+膜分级去除小分子杂质。中试放大至500L规模时,批间RSD控制在3.2%以内,目前已实现稳定供货。
这一路径同样适用于生物原料销售中的定制化需求——不同客户对溶解性、粒径和含量的差异化要求,可通过调整膜截留分子量和干燥方式灵活响应。
广东橘国生物工程有限公司:植物提取物研发,药食同源原料,果蔬发酵制品,健康食品加工,生物原料销售——这五个环节的技术衔接,正从单点优化转向系统集成。下一步,团队计划将在线近红外监测嵌入连续逆流系统,进一步压缩批次间的质量波动。